


Cómo elegir tornillos para madera para la fabricación de muebles
Para uniones estructurales, la elección del tornillo adecuado depende de la densidad de la madera, el grosor del tablero, el diseño de la unión y la eficiencia de la línea de producción. Comprar tornillos sin evaluar estos factores conlleva el riesgo de fallos graves en las uniones. El agrietamiento de la madera en las uniones se considera un defecto cubierto por las garantías estructurales. El desgaste de la rosca también da lugar a reclamaciones válidas. Los ingenieros evitan tiempos de inactividad en la producción y construyen uniones duraderas eligiendo el paso de rosca, el tipo de accionamiento, la geometría de la cabeza y el recubrimiento anticorrosión adecuados para los tornillos de madera en la fabricación de muebles, tanto en el montaje a gran escala de muebles de interior como en proyectos de bricolaje, garantizando que los operarios de fábrica sepan qué tornillo es el más adecuado para cada aplicación.
Conclusiones clave
-
Haga coincidir el paso de rosca con densidad de la maderaUtilice roscas gruesas para maderas blandas y roscas finas para maderas duras.
-
Elija destornilladores Torx o Pozi para evitar que la herramienta se deslice y acelerar las líneas de producción de la fábrica.
-
Taladre orificios guía precisos para evitar que la madera se agriete y maximizar la resistencia de la unión.
Diferentes tipos de tornillos para madera para la fabricación
Los ingenieros deben evaluar los requisitos estructurales al seleccionar diferentes tipos de tornillos para madera para líneas de producción comerciales. La geometría del sujetador determina directamente la velocidad de ensamblaje, la resistencia de la unión y la integridad del material en varios procesos de ensamblaje. La fabricación moderna depende de sujetadores especializados para optimizar los flujos de trabajo de producción y prevenir fallas. Las líneas de ensamblaje de alto volumen a menudo utilizan diferentes tipos de tornillos para madera para adaptarse a densidades de madera específicas. Opciones avanzadas como FUERTES Tornillos para madera multiusos avanzados Incorpora puntas autoperforantes tipo 17 y roscas de corte dentadas. Estas características actúan como pequeñas sierras que cortan las fibras de la madera. Esta acción de corte reduce el par de apriete en aproximadamente un 30 %, disminuye la fatiga del operario y elimina la necesidad de perforar previamente en las líneas de montaje.
Diseños de rosca gruesa frente a rosca fina
El paso de rosca determina cómo interactúa un sujetador con las fibras internas de la madera. Los tornillos de rosca gruesa tienen roscas profundas y anchas que se adhieren firmemente a materiales de baja densidad. Se introducen rápidamente en maderas blandas como el pino o el cedro y se fijan con seguridad a sustratos prefabricados. En maderas blandas, las roscas gruesas evitan el desgaste de las fibras a la vez que proporcionan una sujeción superior.
Por el contrario, las maderas duras densas como el roble, el cerezo, el arce y el abedul requieren roscas relativamente más finas. Los perfiles de rosca fina crean un contacto continuo a lo largo del canal piloto. Se acoplan limpiamente a las fibras compactadas sin aplastar ni sobrecargar las paredes de la madera entre las roscas. Las roscas gruesas en maderas densas pueden dañar las fibras de la madera o aumentar el par de torsión. Por lo tanto, las roscas finas garantizan una resistencia a la extracción óptima en maderas duras densas.
Tornillos adecuados para cada tipo de madera
Para lograr un ensamblaje exitoso, es fundamental seleccionar los tornillos adecuados según el tipo de madera, la densidad del sustrato y la composición del tablero. Las maderas duras ofrecen una alta resistencia a la extracción cuando se combinan con tornillos de paso fino y orificios guía del tamaño correcto. Los tornillos insertados en la veta lateral alcanzan la máxima fuerza de sujeción, mientras que los insertados en la veta transversal logran aproximadamente el 75 % de la capacidad de sujeción lateral.
Los tableros de ingeniería, como el aglomerado y el MDF, presentan desafíos únicos debido a la fragilidad de sus estructuras de resina. Las roscas de corte dentadas y las puntas autoperforantes evitan que el material se parta y se desprendan los bordes en estos sustratos, ya que eliminan activamente el material durante la inserción. Las puntas afiladas estándar pueden separar las fibras compuestas, lo que provoca grietas en la superficie.
Las fábricas comerciales seleccionan elementos de fijación específicos en función del diseño de la unión y las condiciones ambientales:
-
Los tornillos de cabeza plana quedan al ras con la superficie del tablero para lograr un acabado de carpintería limpio.
-
Los tornillos de cabeza redonda sobresalen de las superficies y funcionan bien para fijar herrajes pesados.
-
Los tornillos autorroscantes forman sus propias roscas en maderas blandas para minimizar el trabajo de preparación.
-
Los tornillos autorroscantes eliminan por completo la necesidad de orificios guía en los sistemas modulares modernos.
-
Los elementos de fijación con acabado PVD ofrecen una resistencia superior a la corrosión para juntas estructurales visibles.
La selección de tornillos para madera especializados para la fabricación de muebles garantiza una integridad estructural a largo plazo. Los sujetadores de primera calidad mantienen una fuerza de sujeción firme en todas las aplicaciones de carpintería comercial, tanto en interiores como en exteriores.
Tipos de accionamiento, perfiles de cabezal y recubrimientos protectores
Sistemas de accionamiento Torx y Pozi
Las líneas de montaje de alto par requieren sistemas de accionamiento que eviten el deslizamiento de la herramienta y el desgaste del destornillador. Las cabezas Phillips tradicionales se desvían intencionadamente bajo carga, lo que daña los alojamientos de los tornillos y provoca la erosión de la punta del destornillador. Los accionamientos Torx y Pozi solucionan este problema maximizando las superficies de contacto y reduciendo la fatiga del operario.
Las ranuras Torx utilizan flancos de acoplamiento verticales que evitan la expulsión del destornillador durante el atornillado automático a alta velocidad. Esta geometría protege las puntas de las herramientas eléctricas de la degradación de las esquinas. Los diseños Pozi también mejoran el acoplamiento para una transmisión de par fiable.
El rebaje de una broca Pozidriv tiene flancos internos paralelos y marcas secundarias a 45 grados. Una broca Phillips no encajará bien y se saldrá inmediatamente bajo carga.
| Sistema de transmisión | Intención de diseño para Cam-Out | Geometría de la superficie de contacto | Efecto principal en la transferencia de par y el efecto Cam Out |
|---|---|---|---|
| Phillips | Diseñado para que la leva se desactive intencionadamente una vez que se alcance un límite de par específico. | Hueco cónico y ahusado. | Favorece el deslizamiento bajo carga para evitar un apriete excesivo. |
| Torx | Diseñado para eliminar el efecto cam-out. | Superficies de contacto verticales (paralelas) en el hueco. | Permite una transferencia de par significativamente mayor al evitar el deslizamiento del conductor. |
Cabezas y acabados de doble avellanado
La selección del perfil de la cabeza influye en la estética de la superficie y en la capacidad de carga de la junta. Las cabezas avellanadas dobles incorporan un cuello reforzado de doble ángulo debajo de la cabeza. Este diseño estructural resiste fuertes esfuerzos cortantes y evita que la cabeza se rompa bajo carga. Los operarios introducen estos sujetadores a ras en los paneles de madera para construir juntas duraderas.
Los tratamientos superficiales mejoran aún más el rendimiento durante la conducción y la instalación a largo plazo. Los recubrimientos de cera sintética lubricada reducen la fricción de la rosca para evitar que la madera se agriete durante la inserción rápida. Para muebles de exterior expuestos a alta humedad, la pasivación amarilla de zinc protege contra la oxidación. Los sujetadores fabricados en acero inoxidable (grado 316) ofrecen una resistencia superior en entornos marinos adversos. Seleccionar estas opciones premium optimiza tornillos para madera para la fabricación de muebles en todas las aplicaciones industriales.
Ensamblaje de la línea de producción e integridad de las juntas
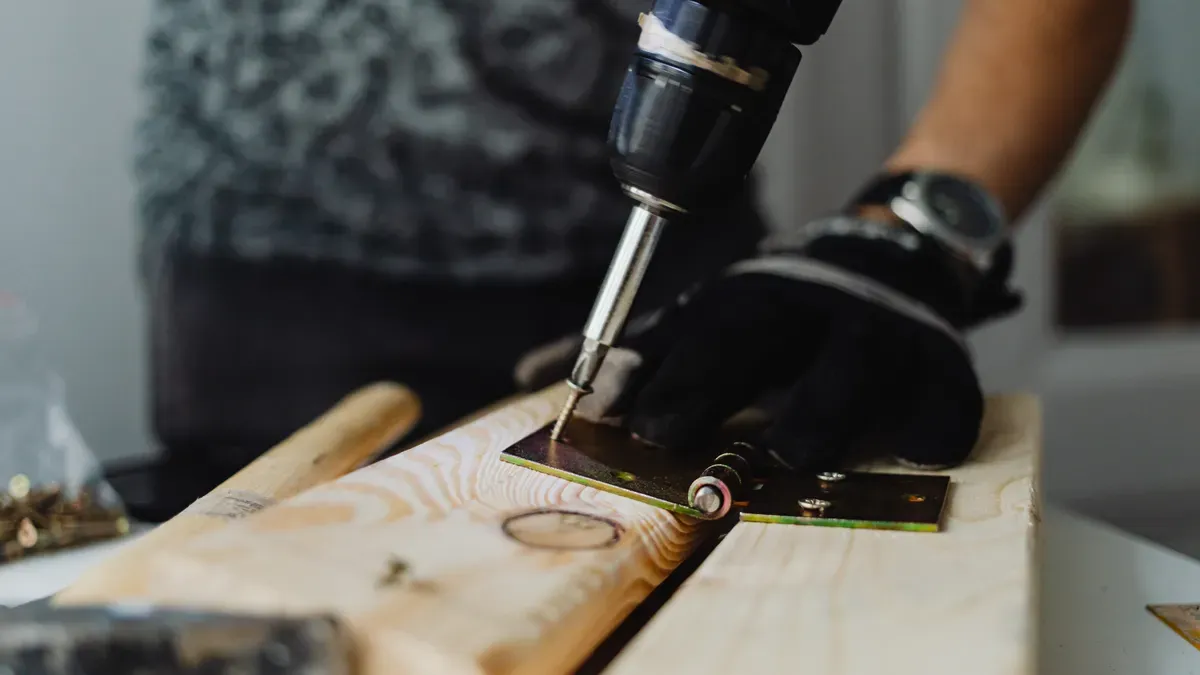
Los equipos de ensamblaje equilibran las dimensiones de los sujetadores con el grosor del tablero para construir estructuras de producto resistentes. Elegir el tamaño correcto del tornillo influye directamente en la estabilidad del ensamblaje. Los informes de la industria señalan que más del 30 % de las fallas en las uniones se deben a sujetadores inadecuados. Una selección correcta aumenta la vida útil del producto hasta en un 40 %.
| Material del sustrato | Regla de profundidad de acoplamiento de roscas | Distancia mínima al borde |
|---|---|---|
| Madera blanda (por ejemplo, pino) | ⅔ del espesor de la pieza receptora | 4× diámetro del tornillo |
| Madera dura (por ejemplo, roble, arce) | ½ del espesor de la pieza receptora | 4× diámetro del tornillo |
Los ingenieros especifican sujetadores de acero con una resistencia a la tracción de 60 000 PSI para aplicaciones de alta carga. Estas especificaciones mantienen la fuerza de sujeción sin que se rompan bajo presión.
Dimensionamiento del calibre y profundidad de penetración
La profundidad de inserción adecuada garantiza un buen agarre de la rosca en todos los componentes. Seleccionar el tamaño preciso del tornillo crea una distribución de tensión equilibrada dentro de los canales internos de la madera. Las uniones de madera blanda requieren una mayor profundidad de inserción para lograr una sujeción firme, mientras que las maderas duras y densas se sujetan con menor profundidad de penetración.
La correcta selección del calibre protege los márgenes de las juntas de la tensión estructural. Los técnicos de fábrica ajustan los parámetros de inserción para mantener los sujetadores centrados dentro de las tablas de madera. Estos cálculos precisos dan como resultado juntas duraderas durante las tareas de ensamblaje automatizado.
Agujeros piloto y prevención de fallas por cizallamiento
El tamaño del orificio guía influye en el agarre de la rosca interna y en la resistencia a la extracción mecánica. Las pruebas demuestran que un orificio guía de 2,5 mm con un núcleo de tornillo de 3,0 mm produce una resistencia a la extracción media de 360,6 N. Por el contrario, un orificio guía mayor, de 3,2 mm, reduce la resistencia a la extracción a 313,5 N.
La perforación piloto precisa evita que la madera se agriete cerca de los bordes de los paneles durante el ensamblaje de muebles comerciales. Seleccionar herramientas especializadas tornillos para madera para la fabricación de muebles Reduce la rotura por cizallamiento de las juntas en líneas de producción rápidas. Una preparación adecuada garantiza que cada unidad de producción mantenga juntas duraderas incluso bajo un uso diario intensivo.
Para seleccionar tornillos de madera de alto rendimiento para la fabricación de muebles, es fundamental que el paso de rosca coincida con la densidad de la madera y la estructura del tablero. Las plantas de ensamblaje crean uniones duraderas estandarizando los tipos de accionamiento, los perfiles de cabeza y los recubrimientos protectores en todas las líneas de producción. Los equipos de fábrica protegen cada mueble terminado eligiendo cuidadosamente el tornillo adecuado para cada tarea de ensamblaje.
Preguntas frecuentes
¿Cómo mejoran las roscas finas la resistencia de las uniones en maderas duras?
Los finos hilos se adhieren limpiamente a las densas fibras de la madera sin dañar las paredes. Este diseño maximiza la resistencia a la extracción y evita que los hilos se deshilachen en maderas duras de alta densidad.
¿Por qué las líneas de montaje prefieren los accionamientos Torx y Pozi?
Los accionamientos Torx y Pozi cuentan con superficies de contacto verticales que eliminan el deslizamiento del destornillador. Esta geometría protege las puntas de las herramientas eléctricas automatizadas y garantiza una transmisión de par fiable.
¿Cómo optimizan los puntos de Tipo 17 las líneas de producción?
Las puntas tipo 17 eliminan las fibras de la madera para evitar la necesidad de perforar agujeros guía. Reducen el par de apriete en aproximadamente un 30 % y evitan que el material se agriete durante el montaje de muebles comerciales.